納品ファイルの見方と印刷方法。
このガイドは分色の方法そのものを教えるものではありません。Joel Marianoが準備したファイルを使用し、分色時の設計意図を生産工程全体で保つ方法を説明します。
納品ファイルの見方
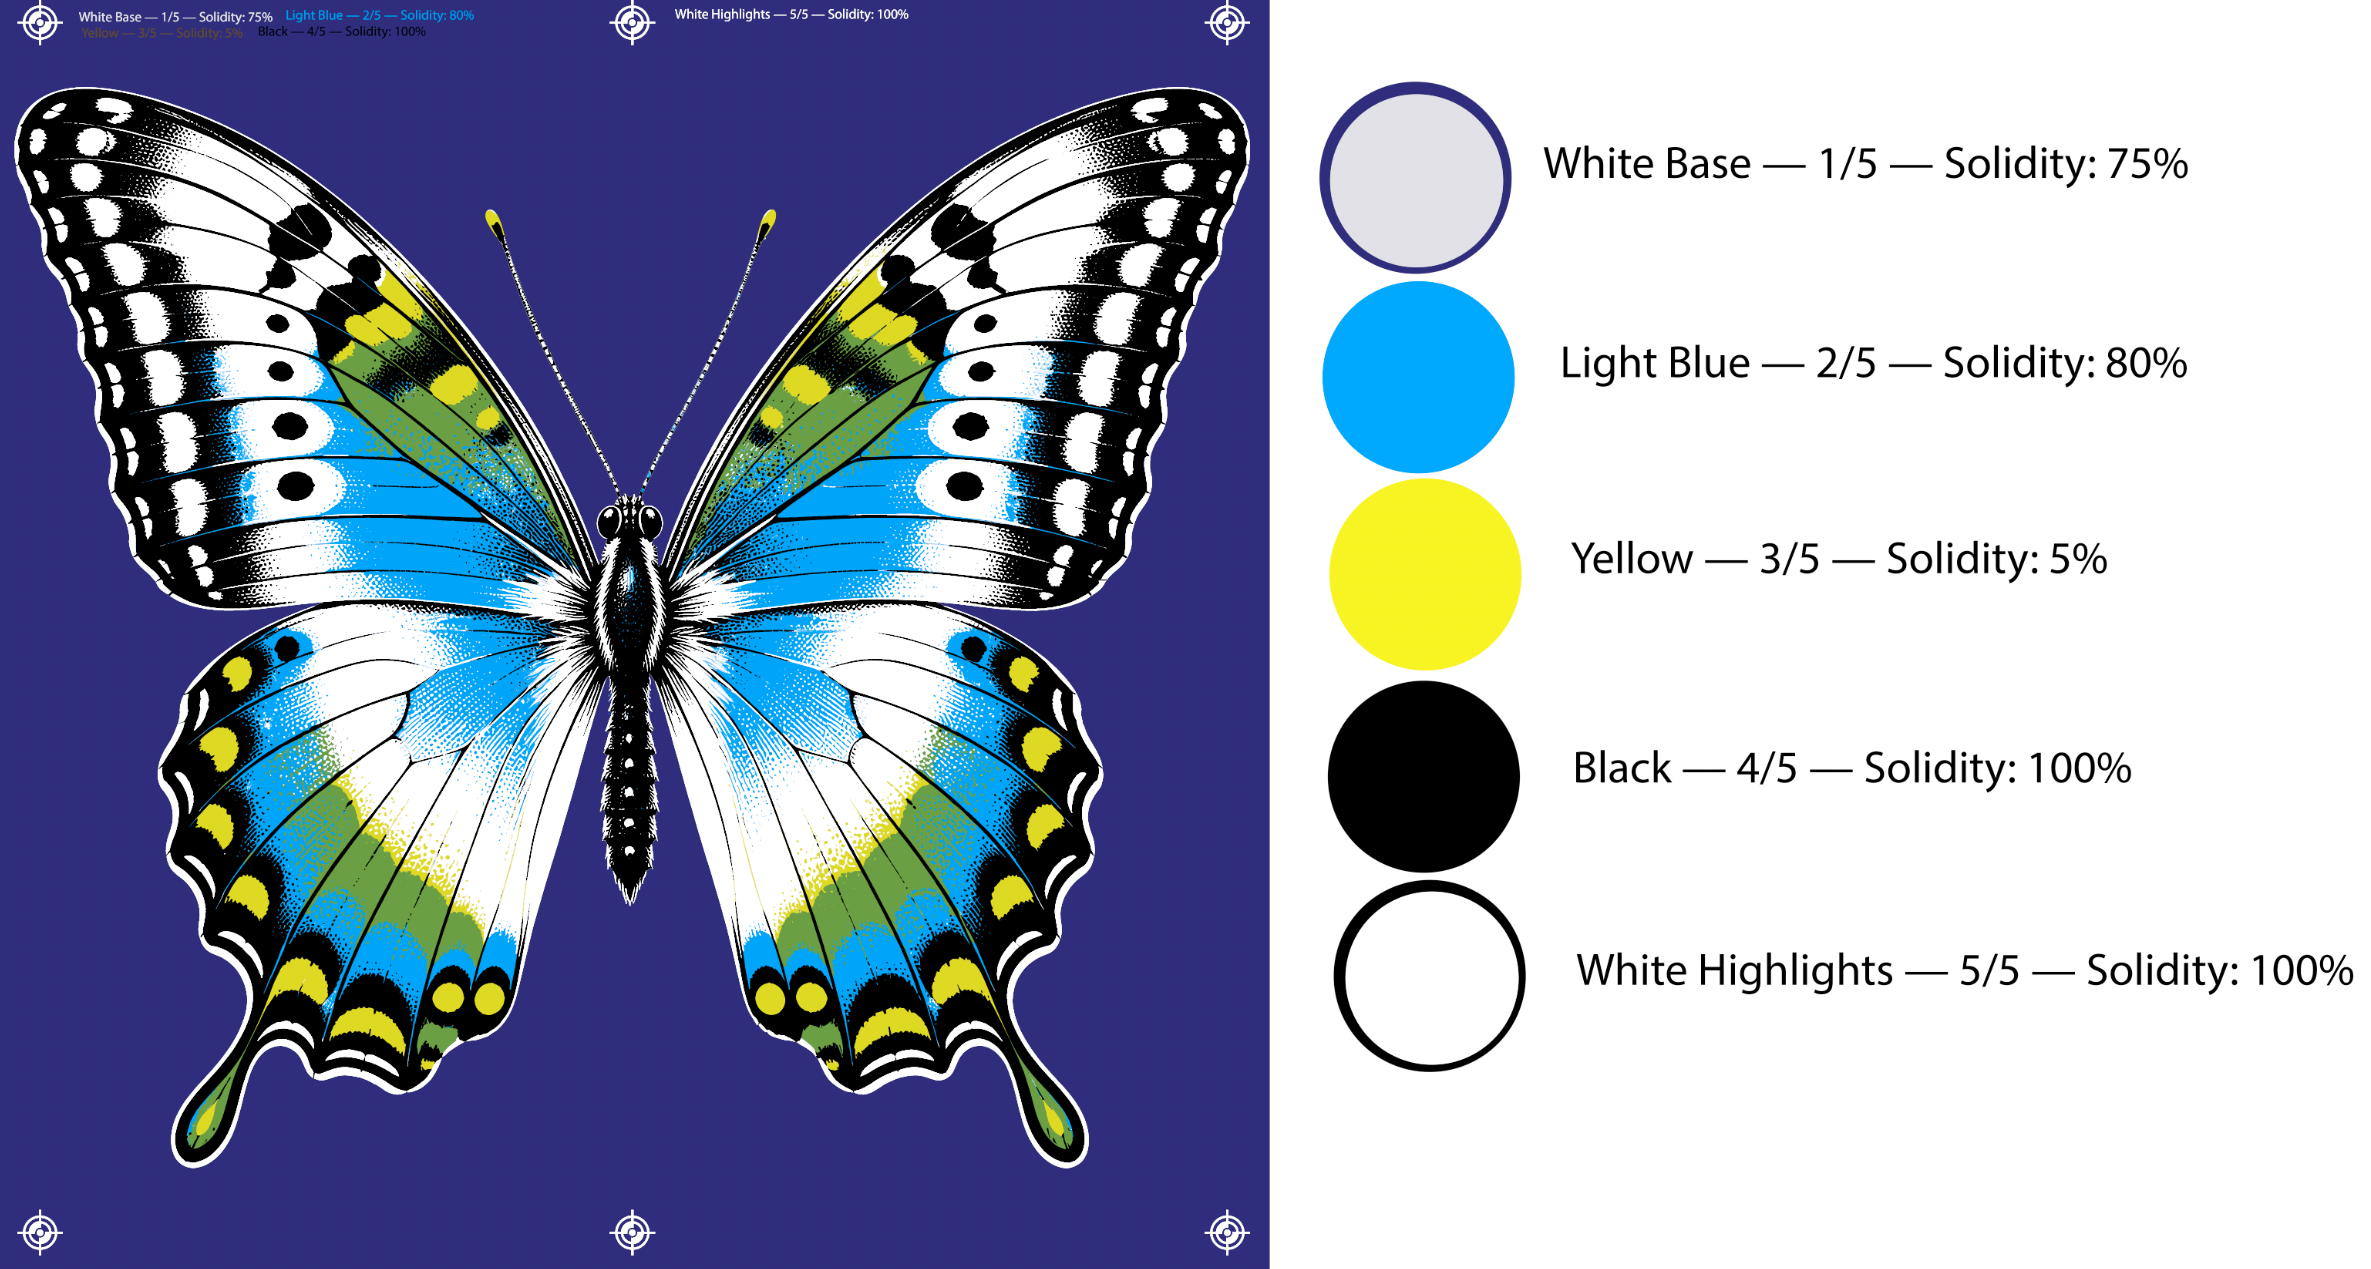
各案件では、仕上がり見本、使用色、印刷順序を示す画像を納品します。
色は生地に最初に刷るインクから最後のインクまで、実際に印刷する順番で記載しています。この順序は画像の構成そのものに関わるため重要です。
各色の横には、Photoshopでのシミュレーションに使用した不透明度(Opacity)の値も表示します。この値はインク調合の配合式ではなく、実際の隠ぺい力を表すものでもありません。視覚的な基準としてのみ使用します。
例:
白:不透明度 75%
ライトブルー:不透明度 80%
黄:不透明度 5%
黒:不透明度 100%
不透明度が低いほど、シミュレーション上では下にある色がより強く影響します。不透明度が高いほど、シミュレーション上ではよりベタに近い色として見えます。
プリンターがこの割合を数値どおりに再現する必要はありません。デザイン内で期待されるインクの挙動を理解するための目安として使用してください。
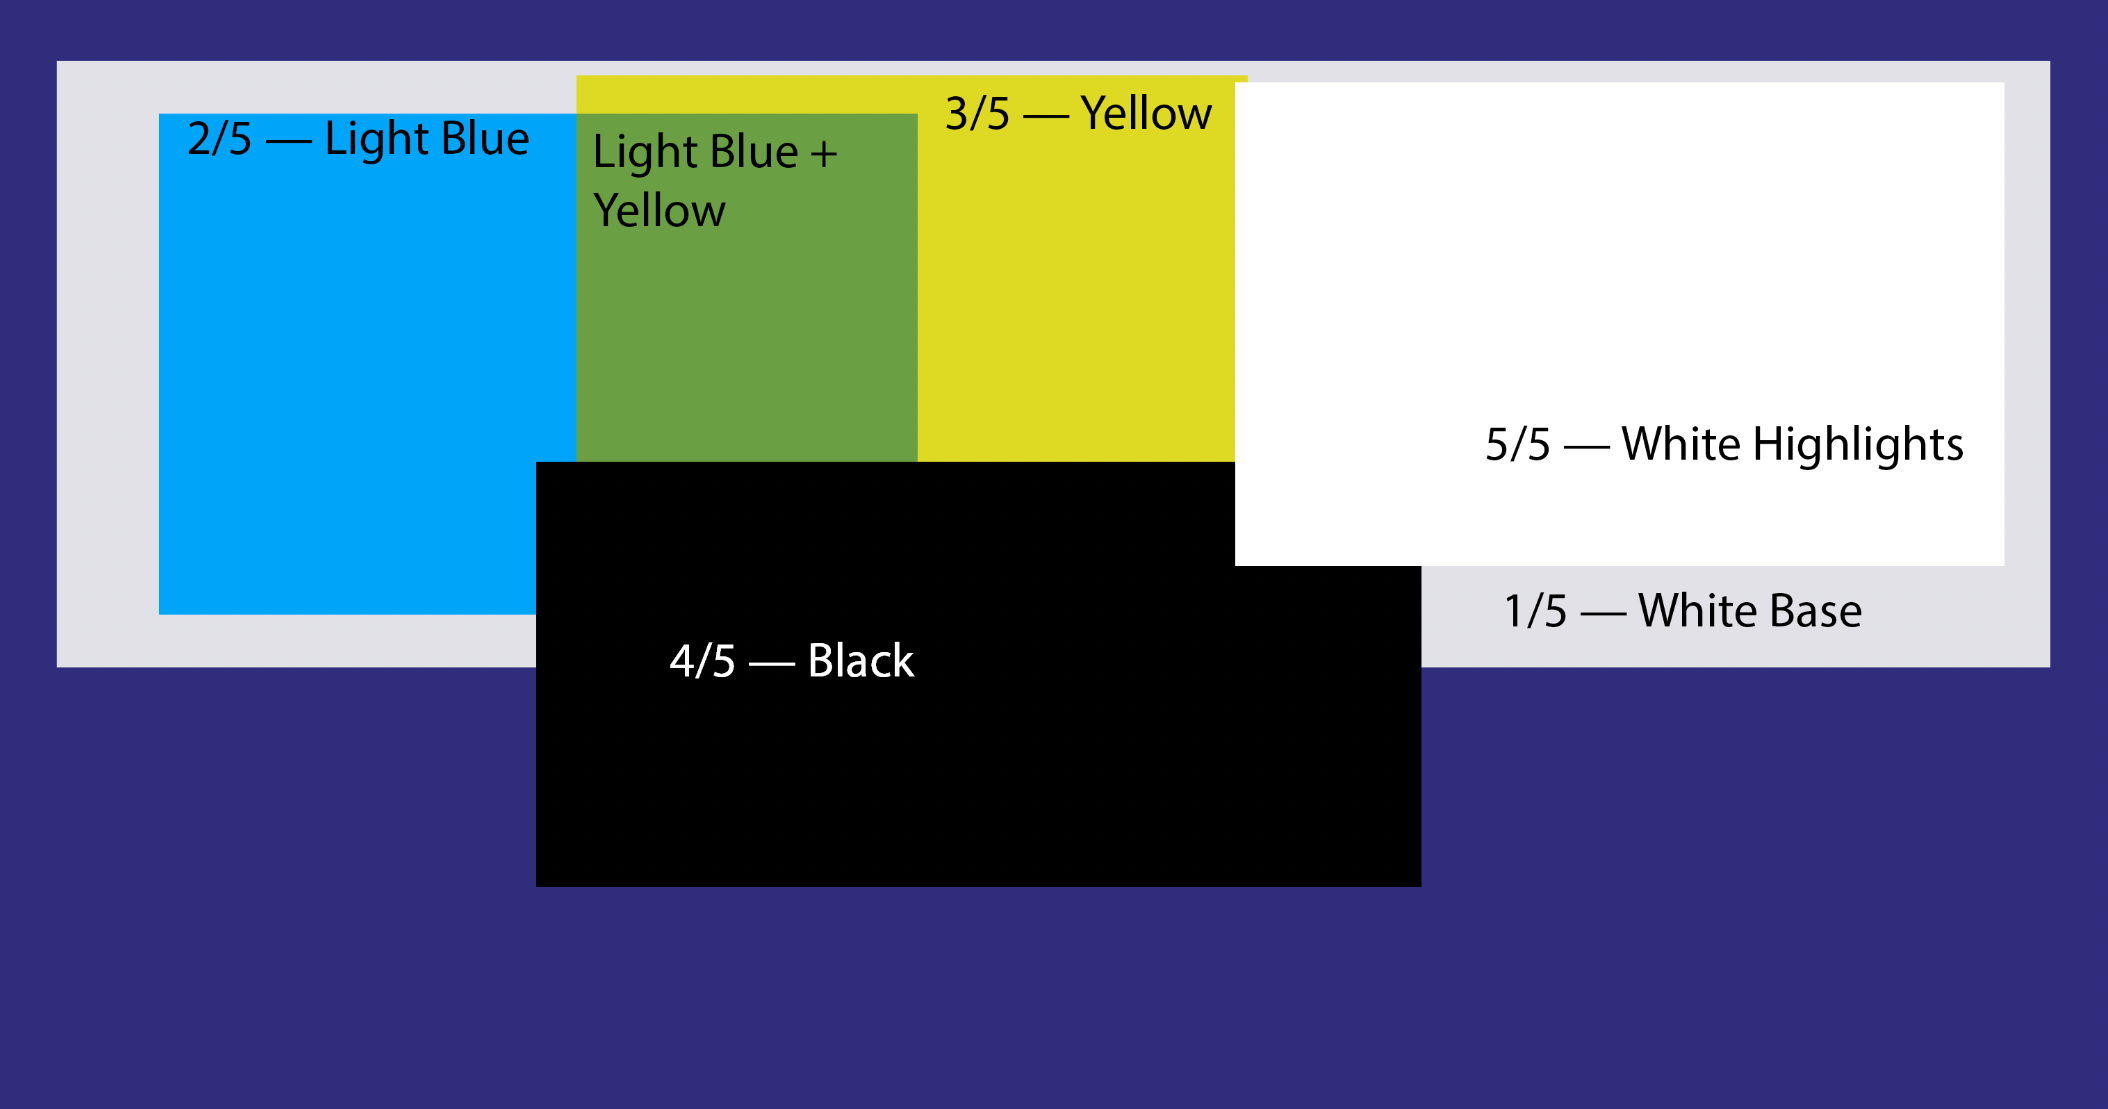
図の例では、白は濃色生地に刷るアンダーベースを表します。青はそのアンダーベースの上に刷り、不透明度を低く設定した黄色は単独で見える部分と青に重なって緑に見える部分があります。
色が構成される仕組み
印刷物に見えるすべての色に、それぞれ専用のスクリーン版が必要とは限りません。インクを重ねることで作れる色もあります。
白のアンダーベース、高隠ぺいのライトブルー、透明性の高い黄色を使うデザインを想像してください。青の特定部分に黄色を重ねると、二つの色が視覚的に緑を作ります。
つまり、青版1枚と黄版1枚で、同じ画像の中に青、黄、緑を表現できます。
この原理は、ほかの多くの組み合わせにも応用できます。下の色を覆ってベタ色を作るインクもあれば、先に印刷した色と相互作用させるインクもあります。
そのため、私のファイルは必ずしも一つの技法だけで構成されているわけではありません。同じデザインの中にプロセスカラー、高隠ぺい色、ハーフトーン、ベタ面、細線、トラップが混在することがあります。画像の各部分には、必要な結果に最も適した処理を施しています。
印刷順序を守る理由
色の順序は分色作業の段階で決めています。
透明性の高い黄色を青の上に刷る設計で順序を逆にすると、結果が変わる可能性があります。隠ぺい力の高い青が黄色を覆い、意図した緑が生まれなくなることがあります。
印刷順序はウェット・オン・ウェット印刷も考慮しています。相互作用させる二つのインクを続けてすぐに刷ると、生地とスクリーン版の間でインクが転移し、汚染や混色の変化が起こる場合があります。
これを避けるため、二色の間に別の色を一色または二色配置する場合があります。この間隔によって、前のインクが次の層を受ける前に安定しやすくなります。
必要な場合はフラッシュ乾燥も指定します。こうした計画はすべて分色時に考慮済みです。オペレーターはファイルに示した順序に従ってください。
色の基準
可能な場合は、色名とおおよそのPantone参照番号を記載します。
ただし、Pantoneシステムに完全に一致する色がない場合もあります。その場合は、納品画像を基準にして、表示された仕上がりに視覚的に近いインクを調合してください。
最終的な見え方は、生地、白のアンダーベース、インク膜厚、使用するメッシュ、先に印刷した色にも左右されます。そのため、Pantone番号だけで印刷後の最終色を表せるとは限りません。
ファイル形式
案件はPSD、EPS、PNG形式で納品できます。
お客様が出力用RIPを使用している場合は、お客様のシステムでハーフトーンを生成できる状態のチャンネルを納品できます。
RIPを使用していない場合は、Photoshopでハーフトーンを作成済みのPNGファイルを納品できます。その場合は、希望する線数(LPI)を事前に指定してください。
適切な線数が分からない場合は、印刷現場で使用可能なスクリーン版と露光条件に基づいて提案できます。
細かいハーフトーンほど多くのディテールを再現できますが、フィルム出力、露光、現像により高い精度が必要です。大きな網点は現像しやすい反面、精細さが低下する場合があります。
最善の選択は、単に最も細かい網点ではありません。生産ロット全体を通して、印刷現場で確実に露光・印刷できる網点です。
スクリーン版も仕上がりに影響する
線数は使用するスクリーン版にも左右されます。インクの通過量はメッシュカウントだけでは決まりません。糸径、メッシュ開口、メッシュの安定性も結果に影響します。
スクリーン版とメッシュ
良い版下には良いスクリーン版が必要
分色が適切でも、スクリーン版が作業に合っていなければ、ディテールの欠損、見当合わせの難しさ、インク通過のむらが発生します。
高品質なメッシュを適切にテンション管理し、均一な張力を維持してください。この安定性は生産中の見当を保ち、スキージストローク後にスクリーン版を正しく離すために役立ちます。
細部やハーフトーンを含む画像には、デザインと使用インクの条件に合わせて選んだモノフィラメント・ポリエステルメッシュを推奨します。
メッシュカウントだけでは決まらない
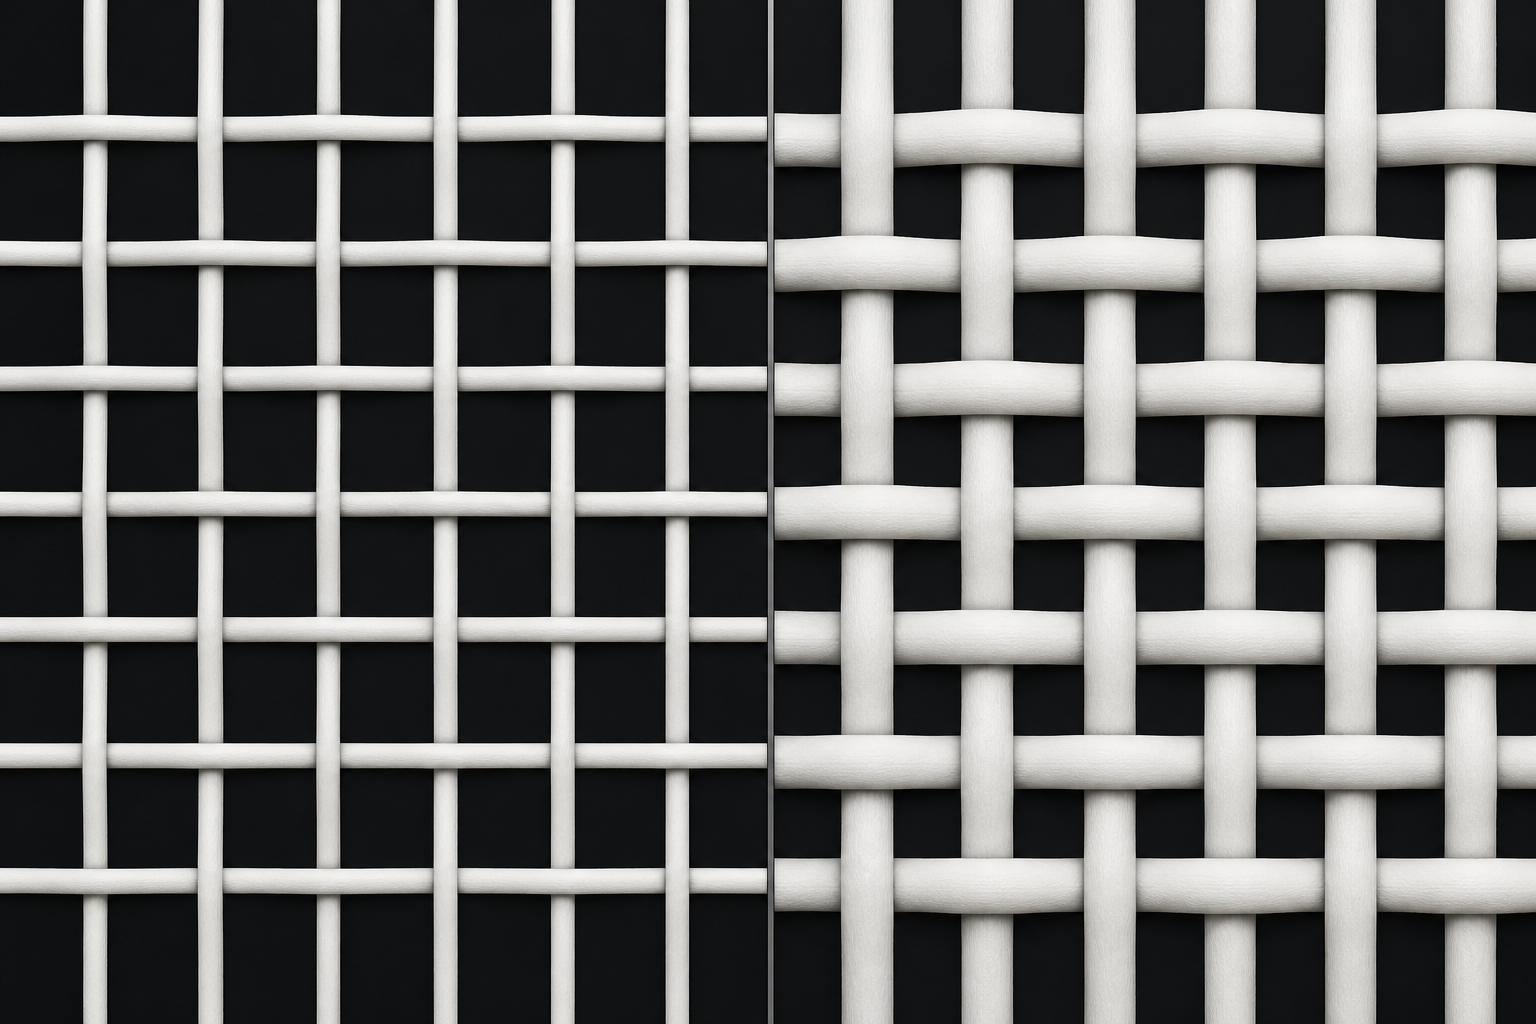
メッシュカウントは重要ですが、それだけでスクリーン版の挙動が決まるわけではありません。糸径もメッシュ開口とインクの通過量に影響します。
同じメッシュカウントでも、開口率が異なることがあります。一般に細い糸ほど開口部が広くなり、画像のディテールへの干渉が少なくなります。ただし、適切なテンション管理と、製版・使用時のより慎重な取り扱いが必要です。
したがって、すべての仕事に共通する唯一の理想的なメッシュはありません。
メッシュの色も再現精度に影響する
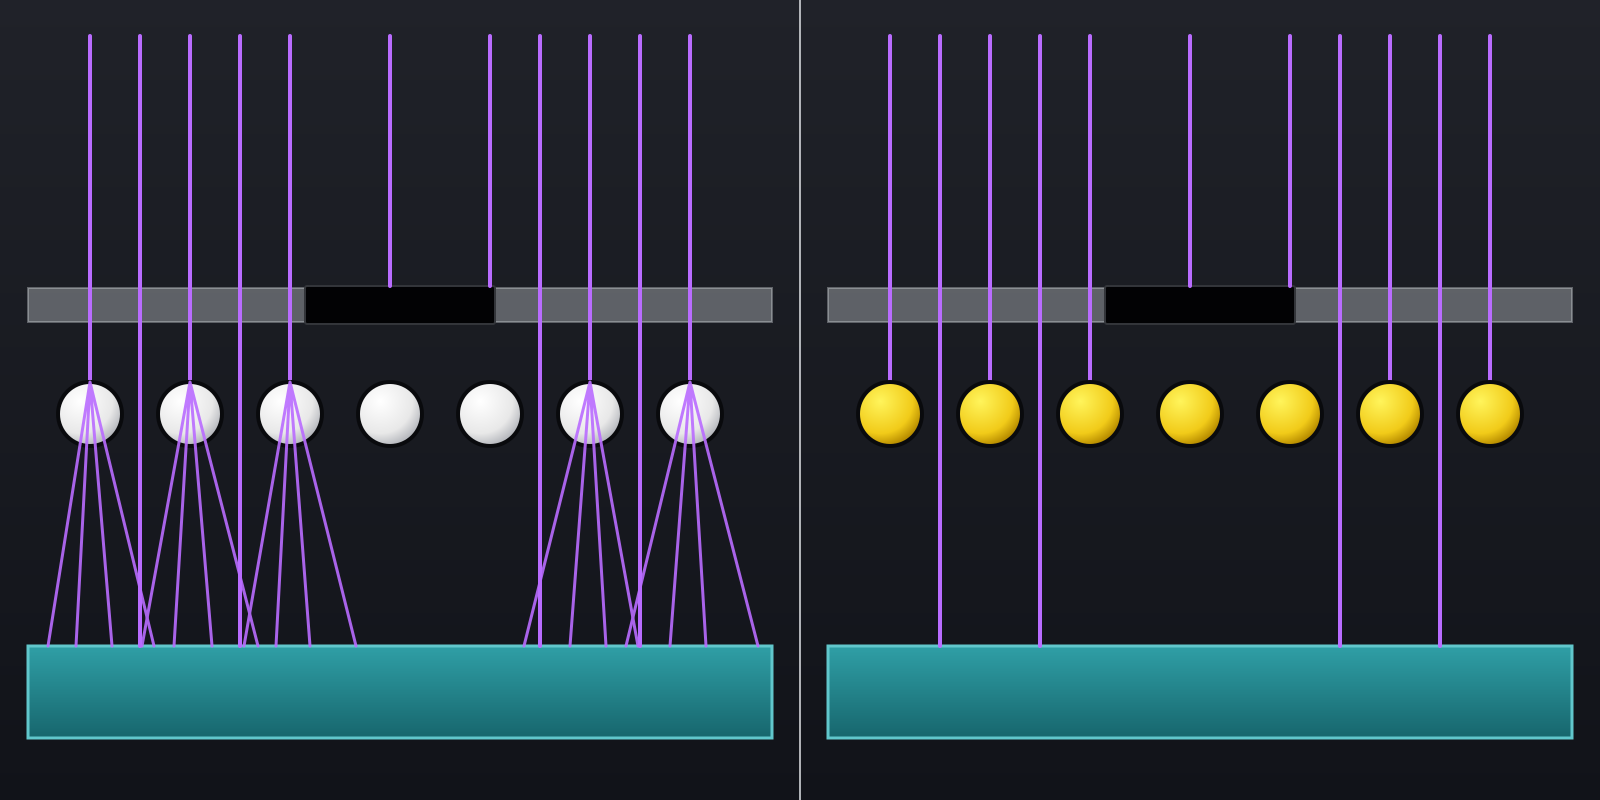
白メッシュと黄メッシュは、露光時に異なる挙動を示すことがあります。
白メッシュは一般的な作業に広く使われています。ハーフトーンや細部のある画像では、黄メッシュが露光時の光の散乱を抑え、小さな網点や画像のエッジをより保持しやすくする場合があります。
メッシュの色によって必要な露光時間も変わる場合があります。そのため、メッシュ、感光乳剤、塗布条件、光源のいずれかを変更した場合は、必ず新たに露光テストを行ってください。
適切なバランスを見つける
スクリーン版の選択では、次の要素のバランスを取ります:
画像の再現精度;
インクの通過性;
インク膜厚;
メッシュの強度と安定性。
最適なスクリーン版は、必ずしも最も高いメッシュカウントや最も細い糸のものではありません。デザインのディテールを再現しながら、生産全体で安全かつ安定してインクを通せるスクリーン版です。
メッシュカウントに加えて、糸径、メッシュ開口、開口率、メーカー推奨テンションも確認してください。
技術資料
より詳しい情報については、専門メーカーの資料を参照してください:
Agabê
SAATI
SEFAR
NBC Meshtec
これらは技術確認用の参考資料であり、特定ブランドの使用を求めるものではありません。
感光乳剤・露光・現像
版膜は版下のディテールを保持する必要がある
版膜の役割は、分色で準備した網点、エッジ、ディテールを保持しながら、正しい部分だけにインクを通すことです。
高品質な感光乳剤は有効ですが、最も高価な製品が必ずしも最適とは限りません。ハーフトーンや高精細再現向けの乳剤もあれば、耐久性、厚膜、特定用途を優先した乳剤もあります。
重要なのは、画像のディテールを再現でき、使用するインクと生産条件に耐えられる感光乳剤を選ぶことです。
作業に合った感光乳剤を選ぶ
製版前に、感光乳剤が次の条件に適しているか確認してください:
細部とハーフトーン;
使用するインクの種類;
使用可能な露光システム;
必要な塗膜厚;
生産中に必要な耐久性。
用途に合わない感光乳剤を使用すると、小さな網点を開口しにくくなったり、印刷中の版膜耐久性が低下したりする場合があります。
調合、塗布、露光、乾燥、保管については、必ずメーカーの指示に従ってください。
均一にコーティングする
乳剤を塗布する前に、メッシュを洗浄して適切に処理し、完全に乾燥させてください。
感光乳剤は均一に塗布する必要があります。膜厚の差は露光に影響し、同じ版の中でも現像時の挙動が異なる原因になります。
塗布後は、ほこり、湿気、不適切な光を避けた清潔な環境でスクリーン版を乾燥させます。露光前に乳剤を完全に乾燥させてください。
露光を管理する
フィルムを使って画像を転写する場合は、フィルムと乳剤をしっかり密着させます。間に隙間があると光の回り込みが増え、小さな網点や細いエッジが損なわれる場合があります。
光源、距離、露光時間、乳剤の膜厚、メッシュの色も結果に影響します。いずれかの条件を変更した場合は、露光時間を再確認してください。
固定値だけに頼るのではなく、露光スケールまたは露光計算フィルムでテストすることが、適正時間を決める最も確実な方法です。
フィルムを使わず、スクリーン版に直接画像を形成または露光するデジタルシステムを使用する印刷会社もあります。システムにかかわらず、目標は同じです。画像を鮮明に再現し、十分な耐久性を持つ版膜を作ることです。
網点を失わず完全に現像する
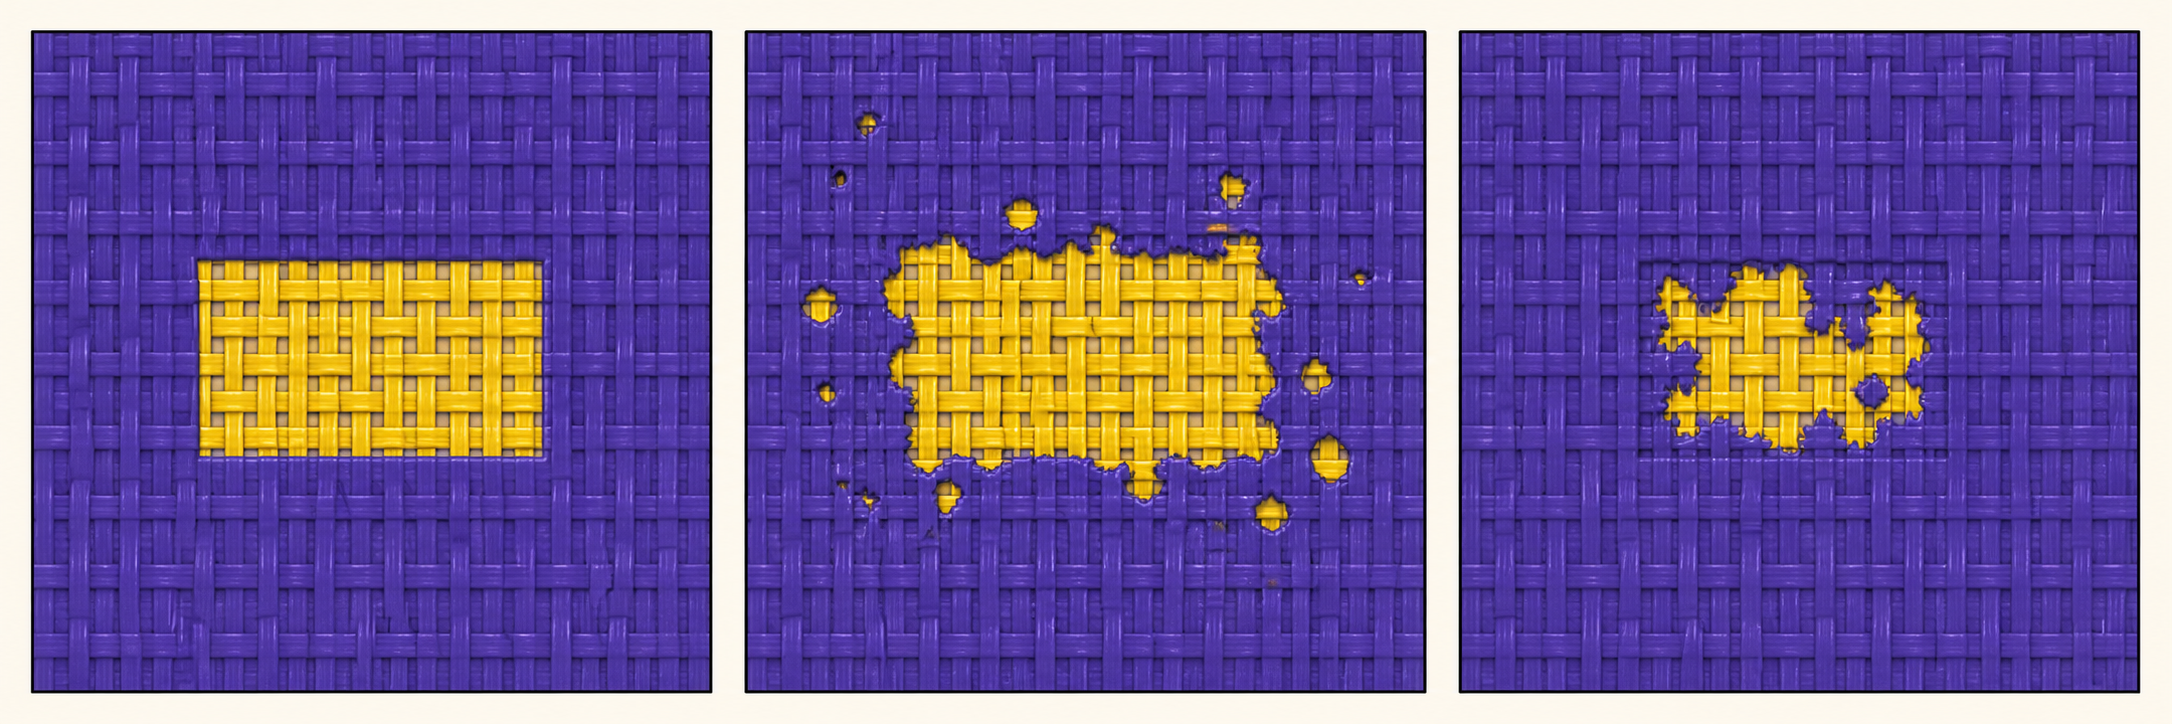
現像時には、インクを通すべきすべての部分を完全に開口させる必要があります。
露光不足では版膜が弱くなったり、残留物が生じたりします。露光過多では小さなディテールが開口しにくくなります。現像では、残すべき網点を傷めずに画像部分の乳剤を除去してください。
現像後は、スクリーン版を光に透かして確認します。開口部には、インクの通過を妨げるかぶりや残留物がない状態にします。
印刷に進む前に、版を完全に乾燥させてください。
印刷前に確認する
生産前に次の項目を確認してください:
必要な最小網点が開口している;
インクを通す部分に残留物がない;
乳剤が完全に乾燥している;
版膜に必要な耐久性がある;
画像外に欠陥やピンホールがない。
現像不足の版は、インク量の不足、色の欠損、ディテールの消失を引き起こします。本来開いているべき部分が塞がっている場合、圧力、スキージ、粘度の調整では補えません。
適切な現像は、ファイルに存在しない情報を作り出すものではありません。分色時に準備したディテールを正しく印刷へ届けるための工程です。
技術資料
より詳しい情報については、次の資料を参照してください:
Agabê — スクリーン製版マニュアル
Agabê — 感光乳剤
SAATI — スクリーン印刷用感光乳剤
SAATI — 露光管理
これらは技術確認用の参考資料であり、特定ブランドの使用を求めるものではありません。使用する感光乳剤と露光システムの説明に必ず従ってください。
インクと色の挙動
インクも画像を構成する
私の分色では、各インクに役割があります。下の色を覆ってベタ面を作る必要がある色もあれば、先に刷った層と相互作用して新しい色調を作るため、透明性が必要な色もあります。
そのため、見た目が似たインクを使うだけでは不十分です。デザイン内でそのインクに求められる挙動を理解する必要があります。
ファイルに示す不透明度(Opacity)は視覚的な基準です。その色をよりベタに見せるべきか、下の色をどの程度活かすべきかを理解する助けになります。この割合はインク調合の配合式ではなく、実際の隠ぺい力を数値で表すものでもありません。
色相と隠ぺい力は別の特性
二つのインクの色相が似ていても、隠ぺい力が異なる場合があります。
透明ベースを多く含むインクは、下の色を結果に反映させます。高隠ぺいベースと隠ぺい力の高い配合を使うインクは、よりベタな面を作ります。
酸化チタンは、白インクや多くの高隠ぺいベースの白さと不透明性を生む成分の一つです。ただし最終的な隠ぺい力は、顔料、配合、メッシュ、印刷済みのアンダーベース、インク膜厚にも左右されます。
分色で指定した挙動を再現できるインクを使用してください。色をベタに保つ必要がある場合は隠ぺい力を、ほかの層と相互作用させる場合は透明性を重視します。
色相は最終結果に影響する
一つのインクが別の色の形成にも使われる場合、わずかな色相差が画像内の複数箇所に影響します。
たとえば、青の上に黄色を刷っても、常に同じ緑になるわけではありません。結果は両方のインクの色相、透明性、膜厚によって変わります。
Pantone参照番号がある場合は、それを出発点にしてください。完全一致する色がない場合は、納品画像とインクを比較し、実際の生産条件と同じ条件でサンプルを作成してください。
色は印刷後に評価します。生地、アンダーベース、メッシュ、印刷順序、インク膜厚のすべてが最終的な見え方に影響します。
適切な粘度を保つ
インクは、意図した範囲を越えて広がることなく、ディテールを再現できる程度に版をスムーズに通過する必要があります。
粘度が高すぎると流動性が悪くなり、より強い圧力が必要になり、小さな網点で欠けが生じる場合があります。粘度が低すぎるとインクが広がり、ドットゲインが増えて再現精度が低下することがあります。
水性インクは、生産中の水分蒸発によって徐々に粘度が上がり、版上で乾燥しやすくなります。温度、空気の流れ、停止時間、版上のインク量もこの挙動に影響します。
プラスチゾルインクは同じようには版上乾燥しませんが、十分に攪拌する必要があります。攪拌、温度、印刷動作そのものによって流動性が変化します。
それぞれのインクシステムには固有の特性があります。オペレーターは使用するインクを理解し、生産中を通して挙動を安定させる必要があります。
レデューサー・リターダー・フロー添加剤
これらの製品は同じ目的で使うものではありません。
レデューサーは粘度を調整します。リターダーは乾燥を遅らせます。フロー添加剤は印刷時のインクの流動性を改善します。
必ず適合する添加剤を、メーカーが指定する量だけ使用してください。過剰に添加すると、隠ぺい力、色相、硬化、インクの耐久性が変わる場合があります。
水性インクの実践的なヒント
版にインクを載せる前に、通常、インクに使用するものと同じ適合レデューサーで画像開口部を軽く湿らせます。
清潔で糸くずの出ない布に製品を少量含ませます。メッシュ糸を潤滑するように版の開口部を優しく拭き、その後、目に見える余分な液体をすべて除去します。
版が濡れたままになったり、製品が溜まったりしてはいけません。目的は、水性インクが最初に触れたときスムーズに通過するよう、糸の表面を軽く整えることだけです。
この準備により、最初のインクが網点を通過しやすくなり、印刷開始時の目詰まりリスクを抑えられます。
使用するインクシステムに指定されたレデューサーだけを使用してください。この方法は粘度管理の代わりにはならず、現像不足の版を補正するものでもありません。
インクの状態を一定に保つ
作業前に案件に十分な量のインクを準備し、使用した配合を記録し、実際の生地にサンプルを印刷します。
生産中は、色相、隠ぺい力または透明性、粘度、版を通過するインクの流れを確認します。網点、エッジ、計画した外観を維持するには、これらを安定させる必要があります。
良いインクとは、単に魅力的な色のインクではありません。生産全体で予測可能な挙動を維持できるインクです。
技術資料
インクと添加剤については、次の資料を参照してください:
Agabê/Virus — 水性インクと添加剤
Gênesis — 水性インクおよび関連製品
Avient — プラスチゾルインクと添加剤
Marabu — スクリーン印刷用インクと添加剤
これらは技術確認用の参考資料であり、特定ブランドの使用を求めるものではありません。使用するインクと添加剤のメーカー指示に必ず従ってください。
水性インクでは、最初の印刷前に適合する製品で版の開口部を軽く整え、余分な液体を必ず取り除いてください。
スキージとインク転写
スキージは版を通過するインクの流れを制御し、隠ぺい力、再現精度、ドットゲインに直接影響します。分色、現像、インクが適切でも、転写を管理できなければ結果は変わります。
目的は単にできるだけ多くのインクを載せることではありません。画像のディテールを保ちながら、必要な量を均一に転写することです。
ブレードの形状と状態
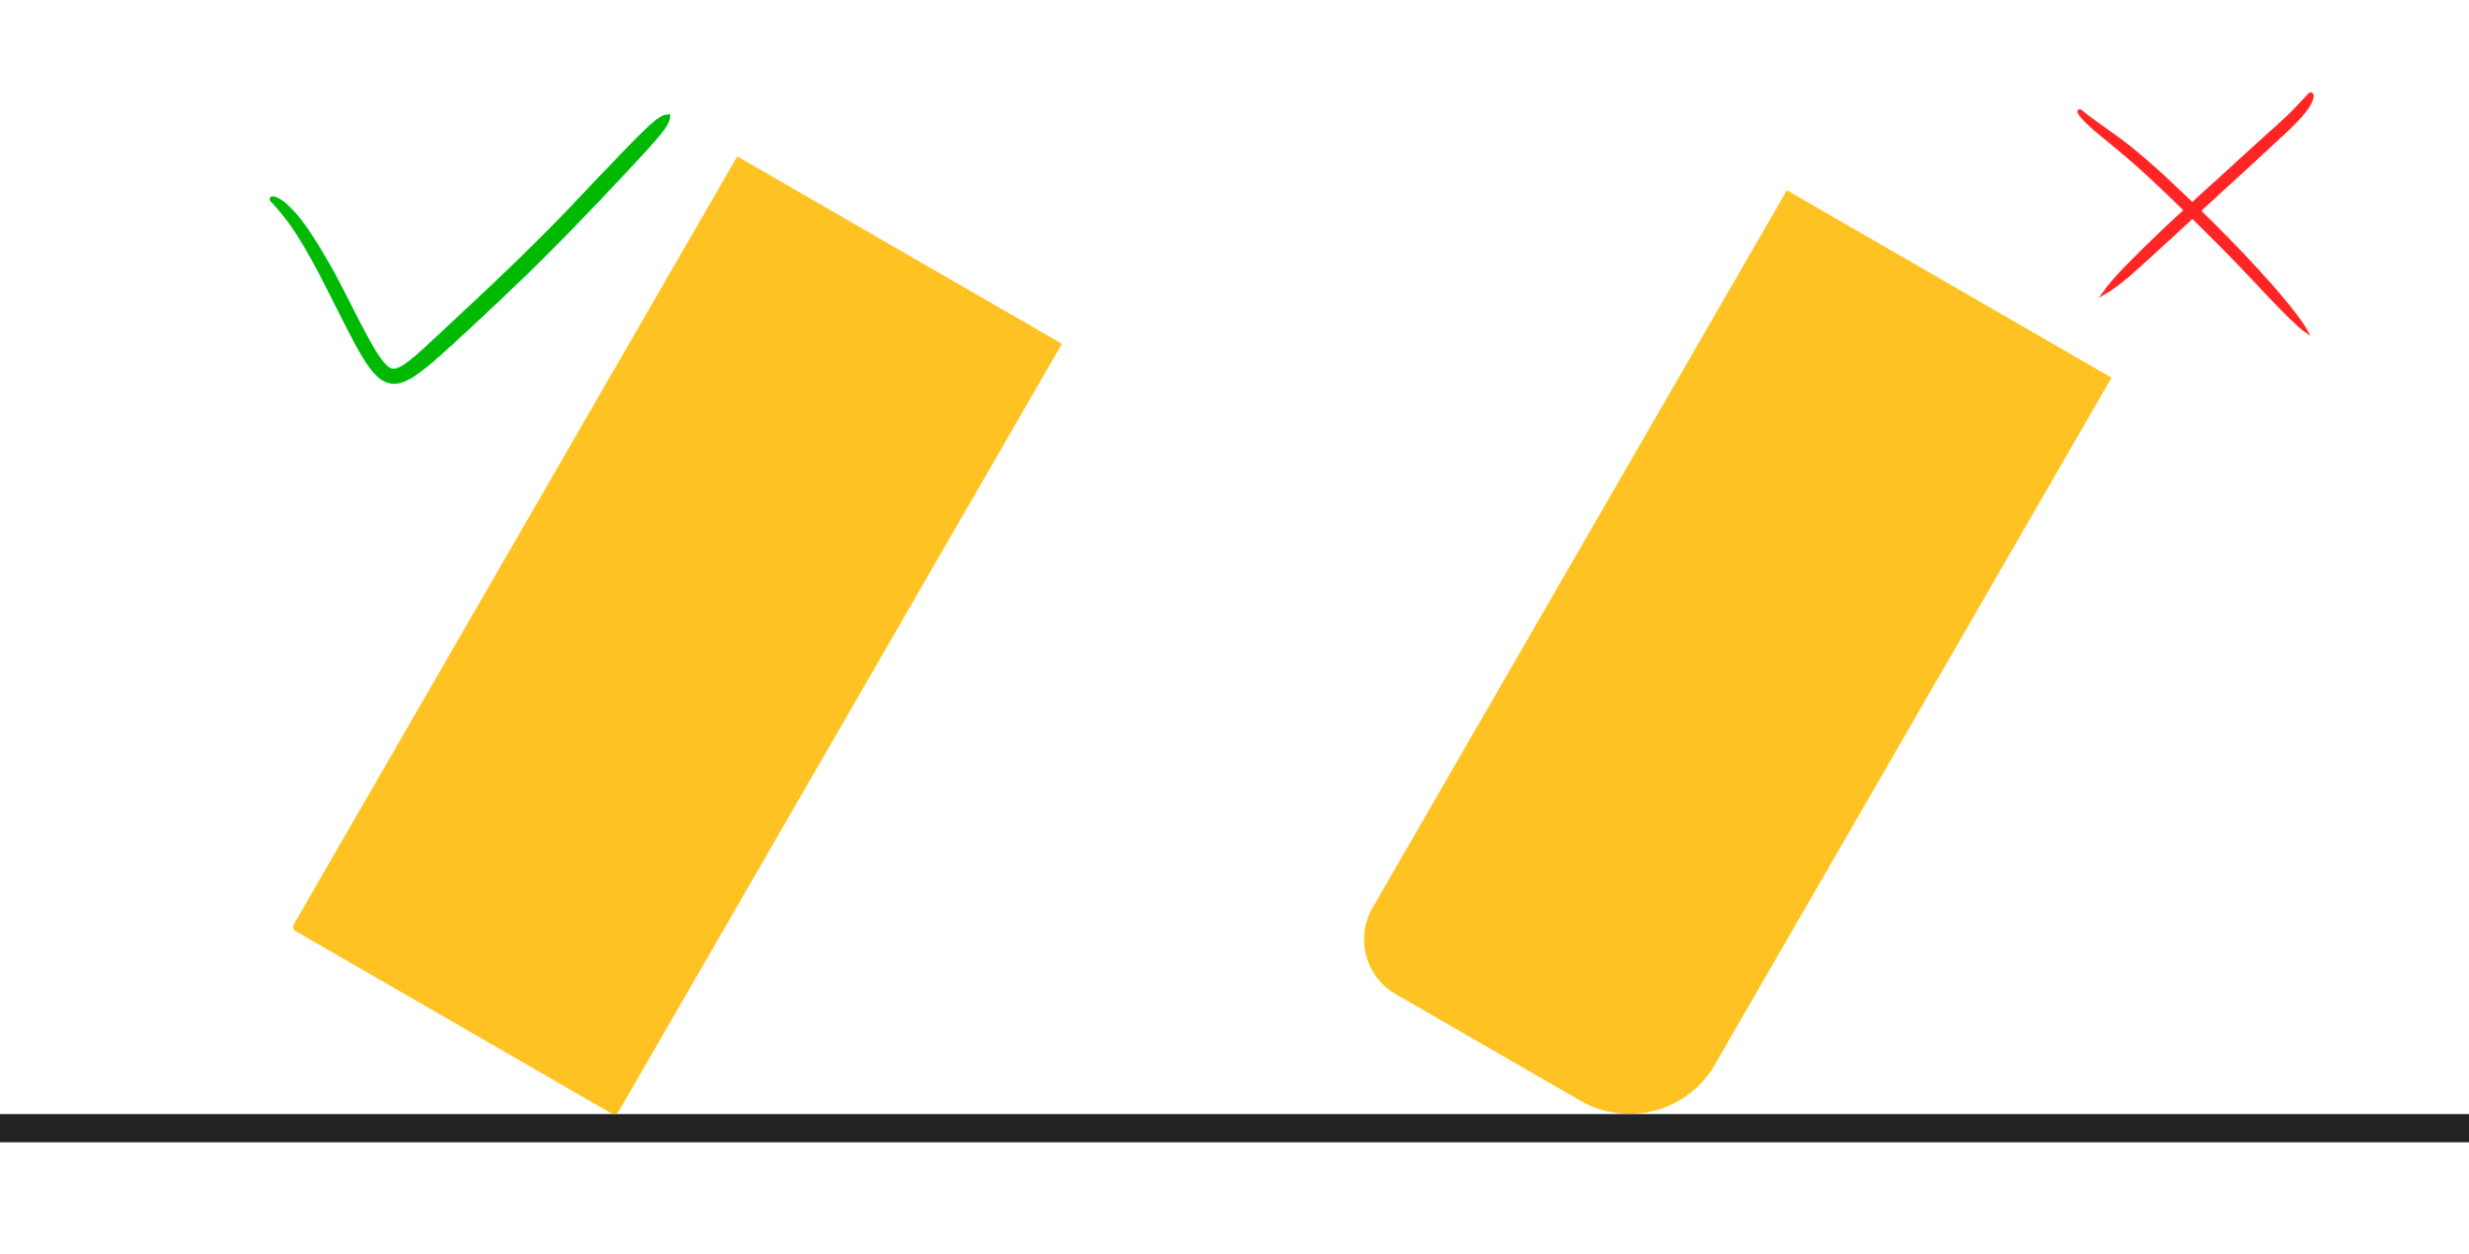
ハーフトーンや細部を含む作業には、ストレート形状で、清潔かつ明確な角を持つスクエアエッジのスキージを使用します。
摩耗したブレードや丸くなったエッジは精度を失います。インクを載せすぎ、ドットゲインを増やし、印刷の鮮明さを低下させる傾向があります。
生産中もスキージを点検し、エッジで均一に転写できなくなったら交換または研磨してください。
硬度はコントロール性を考えて選ぶ
スキージ硬度はインク膜厚と印刷の再現精度に影響します。
柔らかすぎるブレードは変形しやすく、インクを載せすぎる場合があります。硬すぎるブレードはエッジのコントロール性が高い反面、素材表面や印刷条件によっては十分に追従しないことがあります。
ハーフトーン印刷では、中硬度から高硬度が一般的な出発点です。ただし、すべてに共通する硬度はありません。インク、メッシュ、生地、設備、必要な隠ぺい力を考慮して選びます。
角度・圧力・速度は連動する
スキージ角度によって、ブレードがスクリーン版に当たる状態が変わります。
スクリーン版に対して寝かせた低い角度では、スキージがよりたわみ、インク膜厚が増える傾向があります。状況によっては有効ですが、ドットゲインのリスクも高まります。より立てた角度ではエッジを制御しやすく、ディテールの保持に役立ちます。
圧力は、版を通して生地へインクを移すために必要な最小限にします。過剰な圧力はメッシュを変形させ、インクを広げ、見当と再現精度を損なうことがあります。
速度にもバランスが必要です。速すぎるストロークでは必要なインクをすべて転写できない場合があります。遅すぎるストロークでは膜厚が増え、網点の挙動が変わる場合があります。
最も重要なのは、角度、圧力、速度の安定した組み合わせを見つけることです。
適切な1ストロークは何度もの修正より優れる
可能な限り、1ストロークで必要な転写を行います。
生地へ直接印刷し、より高い隠ぺい力が必要な場合などは、2ストローク目が必要になることもあります。これはテスト時に決めてください。
すでに印刷した層の上に細部の色を載せる場合は、適切に管理した1ストロークの方が、一般にハーフトーンを保持しやすくなります。何度もストロークすると膜厚が増え、ディテールが埋まり、ドットゲインの原因になります。
結果を得るために何度もストロークが必要な場合は、インク粘度、メッシュ、版膜、圧力、ブレードの状態を確認してください。ストローク回数を増やしても、問題の本当の原因を解決できるとは限りません。
オフコンタクトとスクリーンの離れ
設備でオフコンタクトを調整できる場合は、スキージストローク中だけスクリーン版が生地に接触し、直後に離れるために必要な最小距離にします。
距離が大きすぎると、より強い圧力が必要になり、メッシュに負担がかかり、見当がずれる場合があります。距離が小さすぎると、ストローク後も版がインクに接触したままになり、再現精度が低下することがあります。
素早く均一に版離れさせるには、適切なスクリーンテンションも重要です。
印刷ストロークに備えて版を整える
印刷前に、版の開口部へインクを適切に満たします。この準備により、次のストロークでインクを均一に転写しやすくなります。
フラッドストロークで過剰なインク膜を押し込んではいけません。目的は、画像部分にインクを供給し、次の印刷に備えることです。水性インクでは、版の開口部でインクが乾き始めるのを防ぐことにも役立ちます。
承認された条件を維持する
自動印刷では、セットアップ時に圧力、角度、速度、ストローク回数を決めます。仕上がりが承認されたら、その条件を維持してください。
手刷りでは、再現性は主にオペレーターに左右されます。すべての生地で角度、圧力、速度、ストローク回数を同じにすることが重要です。
どちらの工程でも、スキージエッジの状態とインクの挙動を確認してください。必要な隠ぺい力と再現精度を保てる範囲で、最小の圧力と最少のストローク回数を使用します。
見当合わせ・印刷順序・中間乾燥
良い印刷は、すべての色がどのように組み合わさるかで決まります。そのため、見当合わせ、印刷順序、中間乾燥は画像を構成するうえで重要な工程です。
スクリーン版、インク、その他の材料が適切でも、これらの工程に問題があれば最終結果を損ないます。
見当合わせも画像の一部
ハーフトーンや重なりを含む作業では、正確な見当合わせが必要です。わずかなずれでも不要な縁が現れ、ディテールが変わり、インクの組み合わせで作る色が変化する場合があります。
工程上自然に生じる変動を考慮し、小さな補正を加えた版下もあります。この余裕は色と色の間の隙間を防ぐためのもので、不正確な見当合わせを補うものではありません。
生産前にすべてのスクリーン版の位置を確認し、特に細部、エッジ、重なり部分を慎重に確認してください。
印刷順序に従う
ファイルで指定した順序は、デザインの構成方法の一部です。各色は、その前に刷るインクと後に刷るインクを考慮して準備しています。
順序を変更すると、隠ぺい力、色相、重なり、新しい色の形成が変わる可能性があります。
各インクに指定された挙動を守ることも重要です。透明性を持たせる設計の色を高隠ぺいインクに置き換えると、異なる結果になります。
インクの順序とインクの挙動は、常に一緒に考えてください。
層を安定させるタイミング
重ね刷りによっては、先に刷ったインクを十分に安定させてから次の色を載せる必要があります。
まだ濡れすぎている層へすぐに次のインクを載せると、意図しない混色、スクリーン版裏面へのインクのピックアップ、計画した色の変化が起こる場合があります。
生産システムに応じて、さまざまな方法で層を安定させられます。フラッシュ乾燥機、加熱したプラテン、または別の色を印刷する間隔を利用できます。
重要なのは特定の設備を使うことではなく、その層を次の印刷に適した状態にすることです。
中間乾燥は最終硬化ではない
中間乾燥は、画像を構成している間に層を安定させるための工程です。色ごとにインクを完全硬化させる必要はありません。
過剰な熱は、インク表面、後から重ねる層の挙動、生地の安定性を変え、作業へ悪影響を与える場合があります。
すべての印刷が終了したら、使用する素材に適した条件で、インクメーカーの推奨に従って完全硬化させてください。
全色を使ったサンプルを刷る
生産前に、指定した順序ですべての色を使った完成サンプルを印刷してください。
実際の生産条件で、生地上の見当、色相、重なり、インク膜厚、各層の挙動を確認します。
承認後は、このサンプルが生産ロット全体で維持すべき基準になります。
結果は工程全体で決まる
良い印刷は、一つの技法や材料だけで決まるものではありません。ファイル、スクリーン版、現像、インク、スキージ、見当、順序、乾燥のバランスによって生まれます。
各工程が版下で設計した役割を守れば、色が正しく作用し、ディテールが保持され、ファイルに示したシミュレーションへ近い仕上がりになります。